不锈钢表面处理不是只选“亮面”或“哑光”。原材料表面、焊接和成型痕迹、最终用途、腐蚀环境、外观样板与验收方法都会影响工艺选择。我们根据工件材质、形状、尺寸和目标效果评估可行工艺;粗糙度、色差、纹路方向、钝化层完整性和交期应在打样或订单评审后确认。
| 工艺类型 | 主要目的 | 订单中应明确 |
|---|---|---|
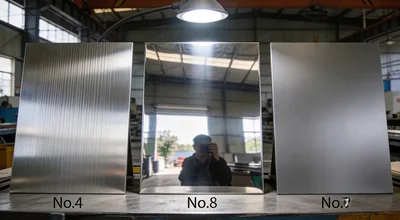
| 拉丝/砂磨 | 形成有方向的均匀纹路,修整局部加工痕迹,用于外观面或设备表面 | 纹路方向、目标样板或砂带粒度、可见面范围和保护膜要求 |
| 机械抛光 | 通过分级磨削和抛光改善光洁度与外观 | 以外观样板或明确的粗糙度检测方法验收;不把“No.8”自动等同于一个固定 Ra 数值 |
| 喷砂/玻璃珠处理 | 形成较均匀的哑光效果,用于外观统一或后续工艺准备 | 介质、粒径、遮蔽区域、清洁度和表面样板,避免交叉污染 |
| 酸洗或钝化 | 根据适用工艺去除氧化色、游离铁或表面污染,并改善钝化状态 | 材质、焊缝状态、后续清洗、检验方法和废水/化学品处理责任边界 |
| 局部打磨与焊缝修整 | 处理飞溅、锐边、焊缝余高或装配痕迹 | 是否允许修磨焊缝、过渡圆角、不可磨区域和最终外观等级 |
装饰面可用经双方确认的样板、观察距离和光照条件进行验收;对粗糙度有明确要求时,应说明 Ra/Rz 等参数、测量仪器、截止长度、取点数量和方向。化学处理结果则要根据项目标准确定外观、清洁、污染残留或其他检查项目。只写“镜面”“食品级”或“酸洗”通常不足以作为验收依据。
设备外壳、装饰板和可见面更关注纹路连续性、色差、划痕和拼接后的视觉一致性;食品、制药或清洁设备还可能关注死角、焊缝过渡、清洁方式和残留污染;户外或腐蚀环境则需要把材质选择、结构积水、焊接热影响和后续维护一起考虑。表面处理可以改善外观或清洁状态,但不能弥补不合适的材料选型和结构设计。
同一工件存在内外表面、焊缝区、密封面、螺纹和尺寸配合面时,应分别标注处理范围。对于孔、深槽、狭窄内腔和大型整体件,工具可达性、排液和搬运方式也会影响最终效果,不能简单照搬平板样品。
外观要求较高时,建议先用同材质、同原始表面和相近加工状态的试片或小批工件确认。样板应记录材质、磨料或工艺路线、纹路方向、保护膜以及观察条件,必要时保留双方签字或可追溯编号。正式生产中仍可能受到原材料批次、焊接状态和几何形状影响,因此样板用于定义可接受范围,不宜被理解为任何位置都绝对一致。
若需与已有设备配色或修复局部区域,应提供现场照片和实物样件。局部修磨可能出现新旧表面差异,是否需要扩大处理范围,应在施工或加工前共同确认。
正式处理前,需要识别油污、标签胶、氧化皮、焊接飞溅和其他金属污染,并确认哪些部位不得受磨削或化学介质影响。螺纹、密封面、铭牌位置和精加工配合面可按图纸要求进行遮蔽或单独保护。化学处理涉及药液、清洗和废液管理时,应明确由哪一方实施,以及运输和现场条件是否允许。
完成后可按约定进行清洁、干燥、覆膜或隔离包装。拉丝板和镜面件在搬运、装配时容易产生方向不一致或擦伤,建议在包装标签上区分可见面和安装方向。验收发现争议时,应先对照确认样板、图纸版本和检验条件,而不是只依据不同光线下的照片判断。
请通过联系页发送图纸和表面样板,或拨打 155-2505-8080 说明材质、工件状态与验收要求。