山西泽明环保科技:技术团队质量保障体系与售后服务介绍
选太原不锈钢加工厂,客户最关心两件事:质量靠不靠谱?出了问题管不管?作为泽明环保的技术负责人,我在这行干了二十年,深知一个加工厂的品质不是靠嘴说的,是靠体系撑起来的。本文把我们的质量管控全流程和售后承诺摊开来讲。
一、技术团队:设备是骨架,人是灵魂
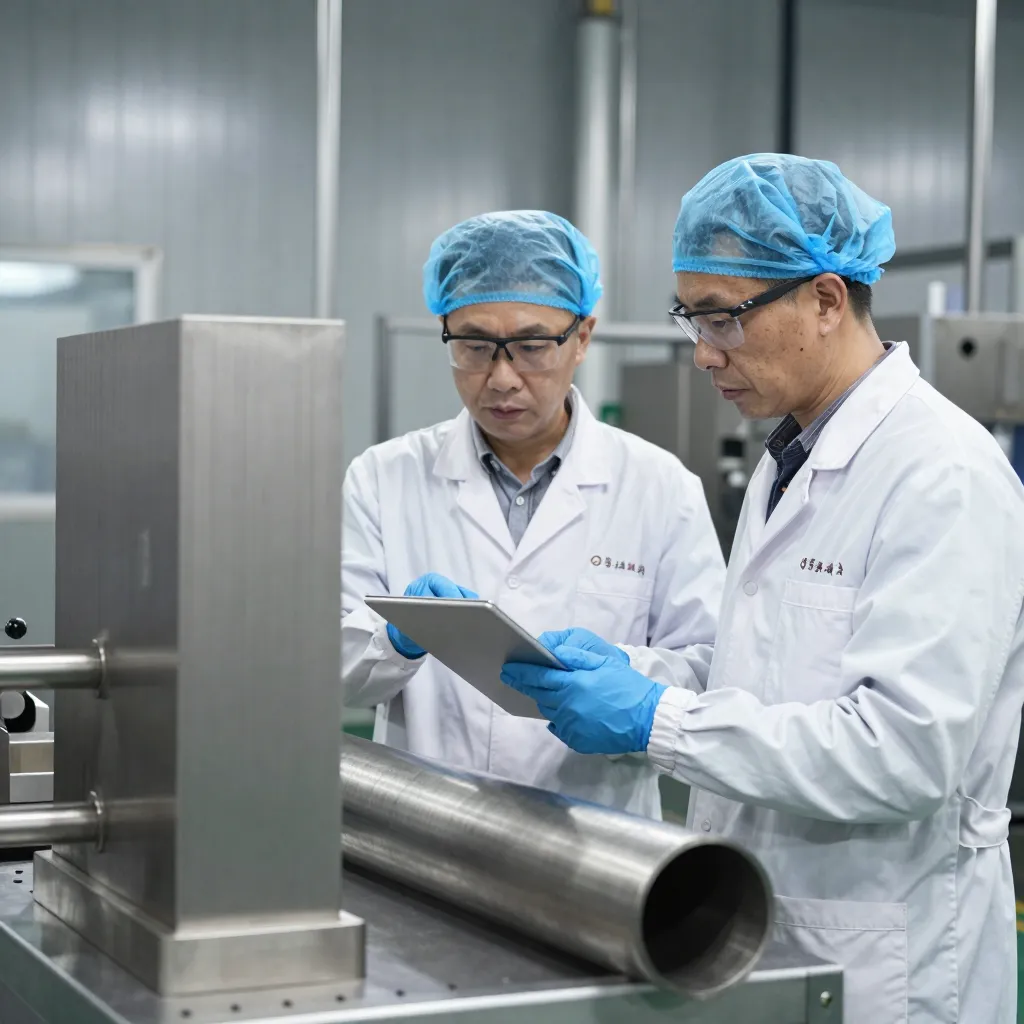
泽明环保目前团队30+人,其中10年以上不锈钢加工经验的技工占比超过80%,持证焊工10名以上。在太原不锈钢加工行业,这个人员结构不算最大,但经验密度很高。
| 岗位 | 人数 | 资历要求 | 核心能力 |
|---|---|---|---|
| 工艺工程师 | 3人 | 15年+经验 | 图纸审核、工艺路线制定、焊接工艺评定 |
| 激光切割技师 | 5人 | 5年+经验 | 排版优化、参数调试、设备维护 |
| 数控折弯技师 | 4人 | 8年+经验 | 折弯顺序规划、回弹补偿、模具选配 |
| 持证焊工 | 10人+ | 持特种设备焊工证 | TIG/MIG/MAG/埋弧焊全工艺 |
| 质检员 | 2人 | 持无损检测证书 | 光谱分析、尺寸检测、PT/UT/RT |
我们的焊工团队持有特种设备焊工证,覆盖SMAW、GTAW、GMAW、SAW四种焊接方法,可承接压力容器、锅炉、压力管道等特种设备的焊接作业。这在太原不锈钢加工行业中是一个重要的资质区分。关于ISO体系认证的详细解读,可参阅泽明环保ISO三体系认证解读。
二、来料检验:第一道关口绝不妥协
不锈钢加工的质量起点是原材料。泽明环保建立了一套严格的来料检验流程:
| 检验环节 | 工具/方法 | 检验标准 | 不达标处理 |
|---|---|---|---|
| 外观检查 | 目视+低倍放大镜 | 无裂纹、折叠、结疤、严重划伤 | 标记隔离,拍照取证退货 |
| 尺寸测量 | 数显游标卡尺、超声波测厚仪 | 厚度公差符合GB/T 3280 | 超差区域标记,整板退货 |
| 材质成分 | 手持式XRF光谱仪+台式直读光谱仪 | 各元素含量符合国标/ASTM | 成分不符立即退货,零容忍 |
| 材质证明 | 核对炉号、批号 | 与质保书一一对应,可追溯 | 缺失质保书拒收 |
每批材料入库前,手持光谱仪100%检测。对于压力容器、食品制药级订单,我们使用台式直读光谱仪做精确成分分析,并出具正式检测报告。我们向所有客户承诺假一赔十——这不是营销口号,而是建立在我们来料检验体系基础上的底气。
三、过程控制:每道工序都有标准
在太原不锈钢加工行业,很多质量问题不是在最终检验时发现的,而是在加工过程中累积的。我们的过程控制覆盖四大核心工序:
3.1 激光切割过程控制
首件检验制度:每张板材切割的第一个零件,必须经过尺寸全检,确认合格后才能继续切割。批量生产中每50件抽检1件。切割参数(功率、速度、气压、焦点位置)锁定存档,同批次产品参数一致。
3.2 折弯过程控制
折弯首件用角度尺+三坐标测量,回弹量补偿值记录在工艺卡上。多道折弯的零件,折弯顺序由工艺工程师提前规划并附图说明,操作工严格执行。
3.3 焊接过程控制
每个焊工有专属钢印号,焊缝可追溯到人。焊接前做工艺评定(WPQR),形成焊接工艺规程(WPS)。焊接过程中监控电流、电压、速度、层间温度四大参数。关键焊缝100%外观检查,按图纸要求做PT渗透或RT射线检测。
3.4 表面处理过程控制
明确表面粗糙度Ra值要求,使用粗糙度仪检测。酸洗钝化前进行除油清洗,钝化后做蓝点试验验证钝化膜完整性。
四、出厂检验:不合格品绝不出车间
| 检验项目 | 方法 | 判定标准 | 抽检比例 |
|---|---|---|---|
| 外形尺寸 | 游标卡尺/三坐标/卷尺 | 按图纸公差要求 | 100%全检关键尺寸 |
| 形位公差 | 平台+百分表/三坐标 | 平面度/垂直度/平行度达标 | 首件+抽检20% |
| 焊缝外观 | 目视+焊缝检验尺 | 无裂纹/未熔合/咬边/气孔 | 100% |
| 无损检测 | PT渗透/UT超声/RT射线 | 按NB/T 47013标准 | 按图纸要求 |
| 表面质量 | 目视+粗糙度仪 | Ra值达标,无色差划伤 | 100% |
| 清洁度 | 目视+白布擦拭 | 无油污/铁屑/毛刺残留 | 100% |
每一批次产品出厂时附带检验报告,包含材料质保书复印件、关键尺寸实测值、无损检测结果(如需要)。这套文件体系对于压力容器制造、ISO体系审核的客户尤为重要。关于采购时如何避坑,可参考不锈钢采购避坑指南。
五、售后服务体系:交付只是开始
泽明环保的售后服务不是出了问题才介入,而是从交付那一刻就开始运转:
| 服务环节 | 响应时间 | 服务内容 |
|---|---|---|
| 报价咨询 | 2小时内 | 来图报价,含材料费+加工费+表面处理费明细 |
| 技术沟通 | 24小时内 | 工艺可行性评估、设计优化建议、材料替代方案 |
| 进度反馈 | 主动推送 | 关键工序节点拍照/视频发给客户 |
| 质量问题响应 | 2小时内 | 确认问题、给出初步原因分析和处理方案 |
| 现场服务 | 太原本地24h/外地48h | 技术人员到现场协助装配调试 |
| 质量追溯 | 长期 | 每批次加工参数永久存档,可追溯至原材料炉号 |
在太原不锈钢加工行业,售后服务的响应速度比承诺内容更重要。我们地处太原市万柏林区,本地客户可以实现当天响应、当天到场。山西、内蒙古、陕西、河北等华北地区客户,常规48小时内可到达现场。
六、持续改进机制
质量体系不是挂在墙上的证书,而是持续运转的改善循环:
月度质量会议:汇总本月所有质量异常,分析根因,制定纠正措施。典型的改善案例:去年我们发现厚板激光切割后零件偶尔出现0.3mm以上的尺寸偏差,根因分析锁定为板材内应力释放导致的微变形。改进措施是在厚板切割前增加一道去应力工序(振动时效),问题彻底解决。
客户反馈闭环:每一条客户意见都会记录、处理、反馈、归档。哪怕只是”焊缝颜色发黄”这样的外观意见,我们也会追溯焊接参数,优化保护气体流量。
人员技能提升:每年安排焊工参加特种设备焊工证复审和新技术培训,工艺工程师定期参加行业技术交流会。
这些机制让泽明环保在太原不锈钢加工市场中保持了稳定的质量口碑。更多关于我们车间实力和生产能力的信息,可参阅山西泽明环保12000㎡基地全景解读。
常见问题FAQ
Q1: 你们怎么保证每批材料的材质是真的?
两道关:一是供应商必须提供正规钢厂质保书(太钢、宝钢、酒钢等),核对炉号批号;二是每批材料用光谱仪100%检测成分,手持式粗检+台式精检。发现成分不符立即退货。我们承诺假一赔十。
Q2: 如果加工出来的零件尺寸超差了怎么办?
首先,出厂前我们100%全检关键尺寸,超差件不会流出车间。万一现场发现尺寸问题,我们2小时内响应,确认为我方责任的无条件重做,并且承担往返运费。这是太原不锈钢加工行业最基本的担当。
Q3: 焊接质量怎么保证?
三个层级:人——10名以上持证焊工,每人有钢印号可追溯;工艺——焊接前做工艺评定,形成WPS指导书;检验——关键焊缝100%外观+按要求PT/UT/RT检测。
Q4: 你们能出第三方检测报告吗?
可以。我们与山西省内有资质的第三方检测机构长期合作,可以根据客户要求安排材质复验、力学性能测试(拉伸、冲击、硬度)、无损检测等并出具正式报告。
Q5: 太原本地的售后响应真的能做到当天吗?
是的。我们车间在万柏林区兴华西街,太原本地客户电话后通常2-3小时内技术人员就能到达现场。山西其他城市24小时内。这是我们扎根太原的天然优势。
—— 本文由山西泽明环保科技技术团队撰写。