激光切割不锈钢断面质量影响因素与控制方法:太原不锈钢加工实战经验
断面质量是激光切割不锈钢的”脸面”。在太原不锈钢加工一线干了二十年,我见过太多断面发黄、挂渣严重、锥度超标的切割件。有些是设备问题,但更多是参数没调对。本文不讲理论,只讲车间里验证过的控制方法和经验数据。
一、评判断面质量的四个维度
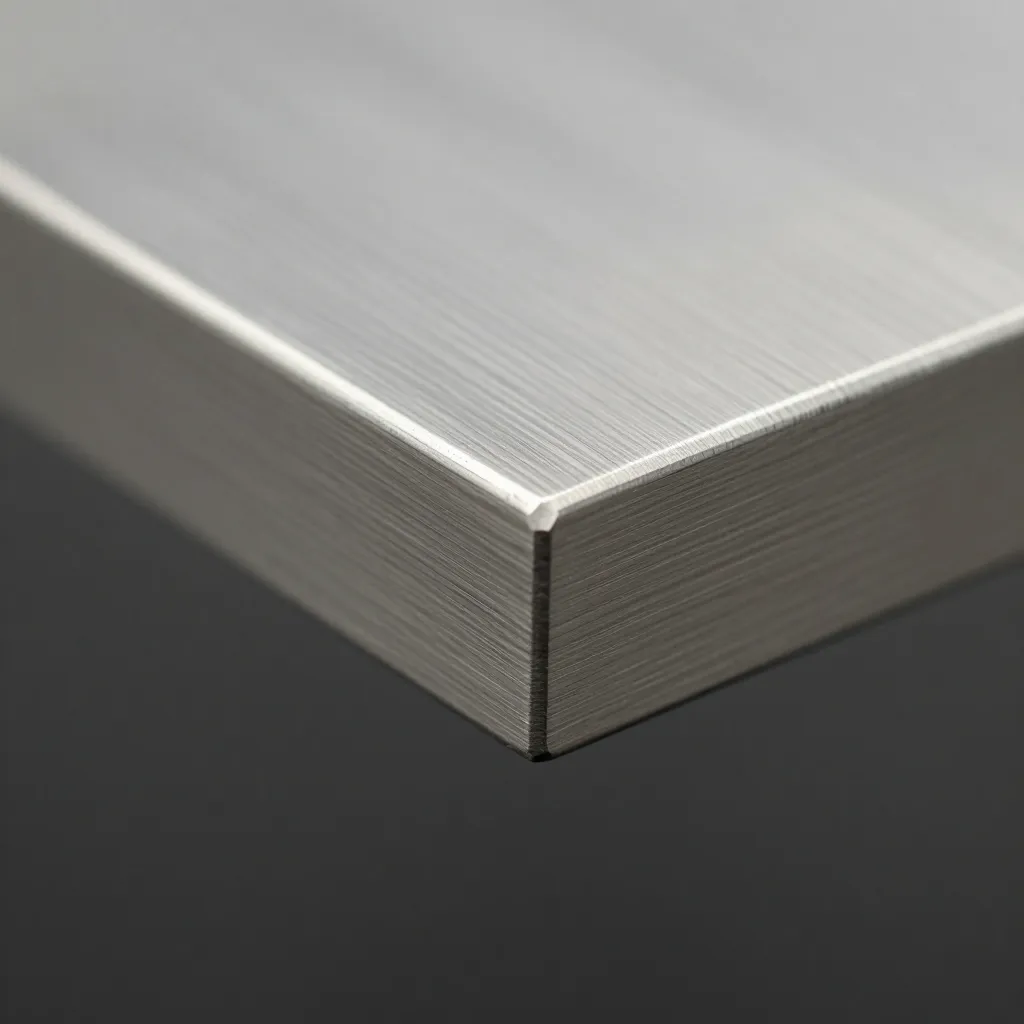
在太原不锈钢加工行业,断面质量通常从四个维度评判:
| 维度 | 优等 | 合格 | 不合格 |
|---|---|---|---|
| 粗糙度Ra | ≤12.5μm | 12.5-25μm | >25μm |
| 垂直度/锥度 | ≤1° | 1°-3° | >3° |
| 挂渣程度 | 无挂渣,轻擦即掉 | 轻微挂渣,可打磨去除 | 严重挂渣,难以去除 |
| 热影响区颜色 | 银白/淡黄(氮气) | 深黄/蓝色 | 灰黑/氧化严重 |
不同应用场景对这四个维度的优先级不同:精密零件最看重粗糙度和垂直度;焊接结构件更关注挂渣程度(影响后续焊接质量);外观件则对热影响区颜色有要求。
二、四大核心参数对断面质量的影响
激光切割的断面质量由四个参数决定。调节顺序非常重要:先定功率和速度,再调焦点和气压。
| 参数 | 偏低导致的问题 | 偏高导致的问题 | 推荐调节逻辑 |
|---|---|---|---|
| 激光功率 | 切不透、底部挂渣严重、粗糙度大 | 过烧、热影响区扩大、上缘熔化 | 以刚好切透为准,不盲目加大 |
| 切割速度 | 过烧、断面条纹粗大 | 切不透、底部拖渣、条纹滞后 | 与功率匹配,找到”最佳窗口” |
| 焦点位置 | 上宽下窄、上缘熔化 | 上窄下宽、底部挂渣 | 薄板负焦、厚板正焦 |
| 辅助气压 | 挂渣严重、断面发黑 | 表面波浪纹、切口变宽 | 厚板低气压、薄板高气压 |
举个实战例子:切10mm 304不锈钢,如果断面底部挂渣严重,新手第一反应是加大功率。但实际上往往是焦点位置太靠下或者气压不足——调整焦点上移0.5mm或增加0.2bar氮气压力,问题就解决了。这种”手感”是太原不锈钢加工车间里练出来的。
三、常见缺陷诊断与解决方案
| 缺陷 | 外观特征 | 根因(按概率排序) | 解决方案 |
|---|---|---|---|
| 底部挂渣 | 切割面底部附着熔渣,敲不掉 | ①焦点太低 ②速度太快 ③气压不足 | 焦点上移0.3-0.5mm→降速5-10%→增压0.5bar |
| 断面条纹粗大 | 切割面有明显纵向沟槽 | ①速度太快 ②气压波动 ③喷嘴磨损 | 降速→检查气路稳定性→更换喷嘴 |
| 上缘熔化 | 切割上沿圆角过大、有熔珠 | ①功率过大 ②焦点太高 ③速度太慢 | 降功率5%→焦点下移→提速 |
| 锥度偏大 | 切口上下宽度差超过0.3mm | ①焦点位置不当 ②喷嘴孔径不匹配 ③板厚超过设备最佳范围 | 优化焦点→换匹配喷嘴→考虑换工艺 |
| 断面发蓝/发黑 | 切割面颜色深、有氧化 | ①氮气纯度不够 ②气压不足 ③速度太慢致过热 | 检查氮气纯度(≥99.9%)→增压→提速 |
| 切割面粗糙度大 | 整体粗糙,手感明显 | ①参数未在最佳窗口 ②板材应力大 ③喷嘴距离不稳定 | 做功率-速度正交试验→板材去应力→检查随动系统 |
上表中”根因按概率排序”是我们在太原不锈钢加工车间里统计出来的——几百次调参经验浓缩成这一张表。新手照着查,大概率能定位问题。
四、不同厚度不锈钢的最优参数窗口
以下是泽明环保在60000W激光切割机上对304不锈钢的实测最优参数区间。注意这是区间不是单点——每台设备、每批板材都有差异,需要在区间内微调。
| 板厚(mm) | 功率(W) | 速度(m/min) | 焦点(mm) | 氮气压力(bar) | 喷嘴孔径(mm) | 预期Ra(μm) |
|---|---|---|---|---|---|---|
| 1.0 | 3000-4000 | 35-40 | -0.5~0 | 12-14 | 1.5 | 3.2-6.3 |
| 3.0 | 6000-8000 | 12-15 | -1~-0.5 | 10-12 | 2.0 | 6.3-12.5 |
| 6.0 | 12000-15000 | 4.5-5.5 | -1.5~-1 | 8-10 | 2.5 | 6.3-12.5 |
| 10.0 | 20000-25000 | 1.8-2.5 | -2~-1 | 6-8 | 3.0 | 12.5-18 |
| 16.0 | 30000-35000 | 0.9-1.3 | -3~-2 | 4-6 | 3.5 | 12.5-20 |
| 20.0 | 35000-42000 | 0.6-0.9 | -4~-3 | 3-5(氧气) | 4.0 | 12.5-25 |
关于不同切割工艺的选型对比,可参阅不锈钢激光切割 vs 水刀 vs 等离子切割对比。
五、影响断面质量的”非参数”因素
除了切割参数,以下因素同样显著影响断面质量:
1. 板材内应力:热轧板、特别是经过剪切或冲压的板材,内部存在残余应力。切割时应力释放会导致微变形,影响断面一致性。我们的做法是厚板切割前进行振动时效或自然时效处理。
2. 喷嘴状态:喷嘴是消耗品。一个磨损的喷嘴会导致气流偏斜,断面质量全面下降。我们的日检制度规定每天开机前检查喷嘴同心度和磨损状态,发现问题立即更换。
3. 保护镜片洁净度:镜片污染导致激光功率衰减,而且是渐进的——操作工不容易察觉。我们在每台设备上装了功率监测传感器,功率衰减超过3%时自动报警。
4. 板材表面状态:表面有氧化皮、油污、锈蚀的不锈钢板,激光吸收率不同,切割一致性差。这也是为什么泽明环保坚持来料检验——材料表面状态直接影响加工质量。
这些”非参数”因素往往被忽视,但在太原不锈钢加工高强度生产中,它们才是批量质量稳定的关键。
六、量产中的质量一致性控制
单件质量好不难,难的是100件、1000件质量一致。泽明环保的做法是:
参数锁定制度:同一批次产品,切割参数一经确认就锁死,操作工无权修改。换班、换料时由工艺工程师重新验证首件。
首件+定时抽检:每班次首件全尺寸检测+断面质量评级。批量生产过程中每小时抽检1件,重点看粗糙度和挂渣趋势——如果连续两小时质量有下降趋势,停机检查喷嘴和镜片。
断面质量标准化评级:我们内部建立了断面质量四级标准(A/B/C/D),每次抽检评级记录。A级=可直接装配,B级=轻微处理后可装配,C级=需打磨后处理,D级=不合格报废。通过数据积累,我们能预测不同批次的质量分布。关于精度标准的详细解读,可参阅不锈钢加工公差标准全解析。
常见问题FAQ
Q1: 氮气切割和氧气切割,断面质量差多少?
氮气切割断面更光洁、颜色更浅(银白/淡黄),但切割速度慢、气体成本高。氧气切割利用氧化反应辅助切割,速度快但断面偏暗、有氧化层。一般外观件用氮气,焊接结构件两者皆可——焊接前都会打磨去除氧化层。
Q2: 断面有条纹算不算质量缺陷?
激光切割断面一定会有拖曳条纹,这是切割过程中的固有现象。关键是条纹的粗细和均匀度。细密均匀的条纹(Ra≤12.5μm)完全不影响使用;粗大不规则的条纹(Ra>25μm)才是缺陷。精度零件可以要求Ra≤12.5μm。
Q3: 怎样快速判断激光切割参数是否合适?
看三样:断面颜色(银白/淡黄最佳)、底部挂渣(轻微或无)、拖曳纹粗细(越细越好)。三个都OK,参数就对了。
Q4: 同一批板子切出来的断面质量不一样,什么原因?
大概率是板材问题——不同轧制批次的板材内应力不同,或者表面状态有差异。建议检查板材批号是否一致,如果是厚板考虑去应力处理。
Q5: 你们车间能控制到多好的断面质量?
60000W激光切割机,10mm以下304板断面Ra可稳定控制在12.5μm以内,锥度≤1°,氮气切割断面银白色。这个标准在太原不锈钢加工行业属于第一梯队。具体指标可以和我们的工艺工程师沟通确认。
—— 本文由山西泽明环保科技技术团队撰写。