压力容器用不锈钢材料标准解读:从材质选型到加工检验全流程
压力容器是太原不锈钢加工行业技术要求最高的产品类别之一。作为泽明环保的技术负责人,我处理过上百个压力容器不锈钢零部件加工项目。这类订单的特点是”零容错”——材料选错、焊缝超差、检测漏项的后果不是返工,是安全事故。本文从标准体系出发,把材质选型到出厂检验全流程讲清楚。
一、压力容器不锈钢的标准体系
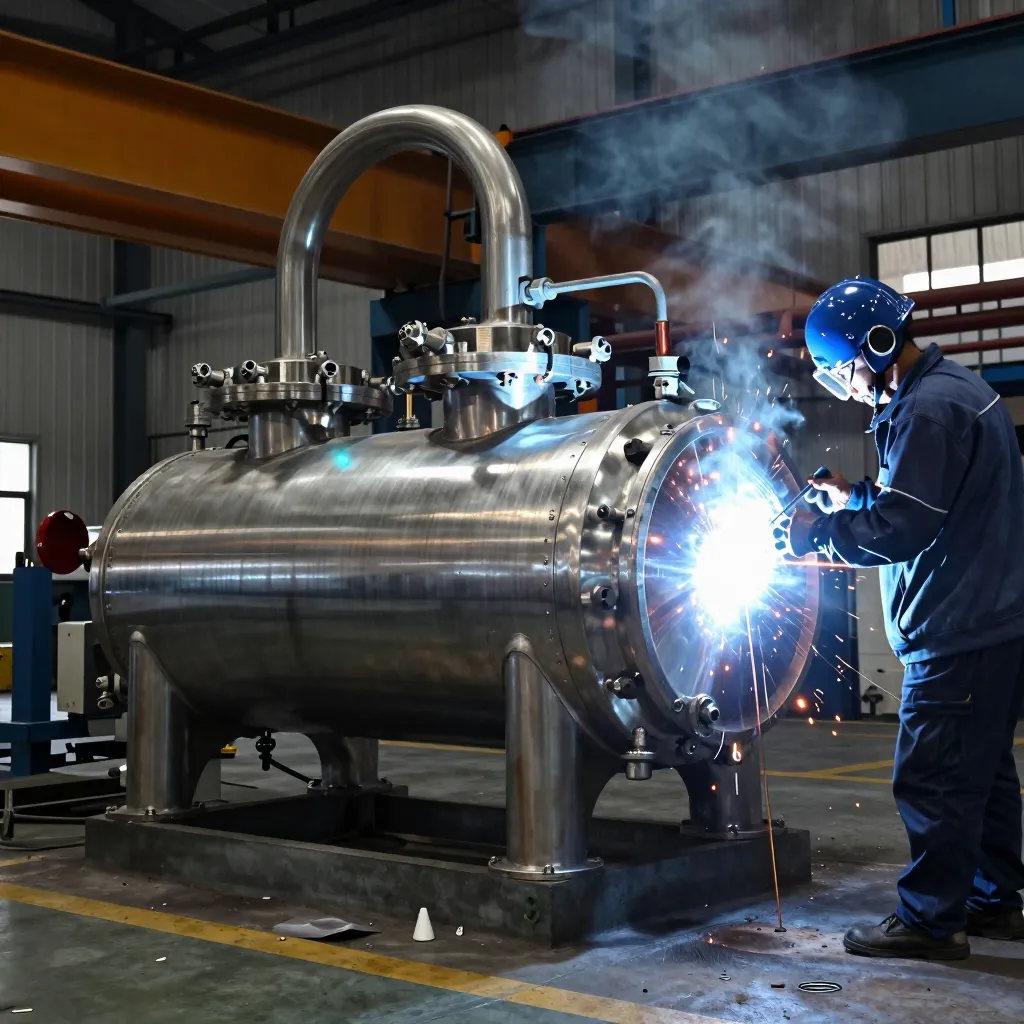
在太原不锈钢加工实践中,涉及压力容器的主要标准有三套:
| 标准体系 | 核心规范 | 适用范围 | 材料标准 |
|---|---|---|---|
| 中国GB体系 | GB/T 150.1~4《压力容器》 | 国内项目、特种设备监检 | GB/T 24511(容器用不锈钢板) |
| 美国ASME体系 | ASME BPVC Sec.VIII Div.1 | 出口项目、外资项目 | ASME SA-240 |
| 欧盟PED/EN体系 | EN 13445 | 欧盟市场CE认证项目 | EN 10028-7 |
山西地区的大多数压力容器制造企业遵循GB体系,涉及特检院监检。部分出口到中东、东南亚的项目会要求ASME标准。泽明环保的焊工团队持有特种设备焊工证,熟悉两套标准体系的差异。
二、常用压力容器不锈钢材质对比
| 材质 | 对应标准号 | 设计温度范围 | 适用介质 | 许用应力(150°C) | 参考单价(元/kg) |
|---|---|---|---|---|---|
| 304(06Cr19Ni10) | GB/T 24511 | -196~550°C | 一般介质、水、空气 | 约137MPa | 18-22 |
| 304L(022Cr19Ni10) | GB/T 24511 | -196~425°C | 需焊后不热处理的工况 | 约115MPa | 20-25 |
| 316L(022Cr17Ni12Mo2) | GB/T 24511 | -196~450°C | 含氯离子、弱酸性介质 | 约120MPa | 26-32 |
| 2205(S22253) | GB/T 24511 | -40~300°C | 高氯离子、海水、酸性油气 | 约190MPa | 35-45 |
| 310S(06Cr25Ni20) | GB/T 24511 | ≤1100°C | 高温烟气、热空气 | 约50MPa(600°C) | 38-48 |
选材的核心逻辑:①先确定设计温度和介质 → ②选择材质等级 → ③根据设计压力计算壁厚 → ④确认材料许用应力是否满足。很多太原不锈钢加工客户容易犯的错误是跳过第①步直接按习惯选304,到监检环节才发现不满足要求。关于不同材质的详细对比,可参阅2205双相不锈钢 vs 316L vs 304。
三、压力容器不锈钢加工的特殊要求
与普通结构件相比,压力容器零部件加工有严格的附加要求:
3.1 材料可追溯性
每一块用于压力容器的板材必须保留炉号、批号的标记移植。切割下料时,炉号要转移到每一块零件上(钢印或标记笔)。质保书、炉号、零件编号三者必须一一对应——特检院监检时这是必查项。
3.2 坡口加工
压力容器焊接接头必须开坡口。板厚6mm以下可不开坡口(I型接头),6-20mm开单面V型坡口(角度60°±5°),20mm以上开双面V型或X型坡口。坡口面必须平整光洁,不得有裂纹、分层。泽明环保的激光切割机可直接加工坡口,精度优于手工火焰切割。
3.3 焊接工艺评定(WPQR)
这是压力容器制造的核心制度——每种材质、每种厚度、每种焊接方法,必须事先做出合格的焊接工艺评定报告,形成焊接工艺规程(WPS),焊工严格按WPS执行。没有WPQR的焊接在监检中一律不合格。
3.4 焊后热处理(PWHT)
按GB150规定:304/316L等奥氏体不锈钢一般不需要焊后热处理。但2205双相钢焊接后可能需要固溶处理(1050-1100°C快冷),且焊材必须匹配(推荐ER2209)。对于厚壁容器(>30mm),焊后可能需要进行中间消应力处理。
四、出厂检验与无损检测要求
| 检测类型 | 标准 | 检测比例 | 合格级别 | 说明 |
|---|---|---|---|---|
| 外观检查(VT) | NB/T 47013.7 | 100%焊缝 | 无裂纹/未熔合/咬边/气孔 | 最基础,所有焊缝必做 |
| 渗透检测(PT) | NB/T 47013.5 | ≥10%焊缝(按图纸/标准) | Ⅰ级 | 表面开口缺陷 |
| 射线检测(RT) | NB/T 47013.2 | ≥10%-100%(按容器类别) | Ⅱ级或Ⅲ级 | 内部缺陷检测 |
| 超声检测(UT) | NB/T 47013.3 | 按图纸/标准要求 | Ⅰ级 | 厚板焊缝内部缺陷 |
| 耐压试验 | GB/T 150.4 | 100%(每台容器) | 无泄漏/无异常变形 | 水压1.25倍设计压力 |
在太原不锈钢加工行业,压力容器类零部件能否通过监检是硬标准。泽明环保建立了专门的压力容器零部件质量档案,每件产品出厂附带:材料质保书、炉号转移记录、焊接记录、无损检测报告、尺寸检验记录。这套文件体系帮助很多山西本地客户顺利通过了特检院监检。
五、从加工厂视角给出的实操建议
基于太原不锈钢加工二十年经验,给压力容器制造企业几点建议:
① 不要在材质上省钱:304和304L价差约10%,但如果你的容器需要焊后不热处理(比如现场组焊的大型容器),304L的低含碳量可以避免晶间腐蚀风险。省下的材料费可能不够赔一次监检不合格。
② 加工前确认标准版本:GB150-2011和正在修订的新版有差异,ASME 2023版和2019版也有不同。接单时确认清楚适用的标准版本号,避免干完了说标准不对。
③ 坡口在车间做好,不要留到现场:现场手工开坡口质量差、效率低。在太原不锈钢加工车间里用激光切坡口,精度和质量都有保障。
④ 提前规划无损检测时机:RT/UT/PT都有检测时机要求(如焊后24小时才能RT检测以排除延迟裂纹),把这个时间纳入项目计划,不要在交期最后一天才安排检测。
更多关于化工行业不锈钢设备选材的内容,可参考化工行业不锈钢设备怎么选。
常见问题FAQ
Q1: GB150和ASME标准,哪个更严?
不能简单说谁更严。ASME在材料韧性和焊接工艺评定方面的要求更细,GB150在无损检测比例和压力试验方面有自己的特色。关键看项目所在地监检机构认可哪个标准,国内特种设备项目必须严格满足GB体系要求。
Q2: 压力容器能用201不锈钢吗?
不能。GB150明确规定压力容器受压元件必须使用列入标准的不锈钢牌号,201不在许可范围内。如果遇到供应商推荐用201替代304做压力容器——直接拒绝。这不仅涉及合规问题,更是重大的安全隐患。
Q3: 304L比304软,做压力容器安全吗?
304L的许用应力确实比304低约15%,但通过合理的壁厚设计完全可以补偿。304L的核心优势是低碳含量(≤0.03%),焊后不易发生晶间腐蚀——对于需要现场焊接的大型容器,304L反而更安全。我们在多个项目中推荐客户用304L替代304,尤其是那些焊后无法做固溶处理的大型现场组焊容器。
Q4: 你们能直接做整台压力容器吗?
泽明环保专注不锈钢零部件加工(切割、折弯、焊接组件),不直接制造整台压力容器。但我们为山西、内蒙古多家压力容器制造厂提供核心零部件,熟悉容规和监检要求,加工过程严格按压力容器标准执行。关于管道加工标准,可参阅食品制药级不锈钢管道加工标准。
Q5: 最小起订量和交期?
压力容器零部件没有最小起订量限制——单件也做。但建议提前2-3周下单,给材料准备、焊接工艺评定和无损检测留够时间。这里特别提醒:WPQR(焊接工艺评定)如果材质或厚度是新的组合,评定本身就需要3-5天(包含试样焊接+NDT检测+力学试验),这个时间必须纳入项目计划。急单可协调加急,但无损检测的等待时间和工艺评定的周期是不能压缩的底线。
—— 本文由山西泽明环保科技技术团队撰写。