高功率激光切割不锈钢的优势:从精度到效率的全面解析
发布日期:2026-06-03 | 分类:加工工艺
引言:一场关于”切钢板”的技术革命
十年前,切割一块20mm厚的304不锈钢板,需要先用等离子粗切、再上铣床精修边缘、最后人工打磨——整个流程耗时按小时计算,精度靠师傅手感。如今,一台60000W光纤激光切割机,同样的板材一刀切透,断面光滑如镜,精度控制在±0.05mm以内,全程不过几分钟。
这不是魔术,这是高功率激光切割技术给不锈钢加工行业带来的真实变革。本文将系统解析高功率激光切割在加工精度、生产效率、热影响控制、断面质量、综合成本五个维度的核心优势,并与传统工艺做客观对比。
一、切割精度:从”差不多”到”微米级”
激光切割的精度控制机制
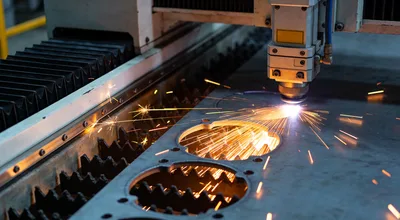
高功率激光切割采用光纤激光器+数控运动系统架构。激光束经光纤传输后聚焦至直径仅0.1-0.3mm的光斑,能量密度达到每平方厘米数百万瓦级别——相当于把整个电水壶的功率集中在一根头发丝的面积上。
配合伺服电机驱动的精密工作台(定位精度±0.03mm,重复定位精度±0.02mm),激光头按照CAD图纸轨迹运动,切割精度可达±0.05mm-±0.10mm。对于304不锈钢板材,切缝宽度仅0.15-0.5mm(随板厚和功率变化),材料利用率远高于传统工艺。
与传统工艺精度对比
| 加工方式 | 精度等级 | 切缝宽度 | 后续处理 |
|---|---|---|---|
| 等离子切割 | ±0.5-1.5mm | 3-5mm | 必须打磨 |
| 水刀切割 | ±0.1-0.3mm | 0.8-1.5mm | 部分需要 |
| 剪板机 | ±0.5-1.0mm | 无切缝 | 仅直线 |
| 高功率激光 | ±0.05-0.10mm | 0.15-0.5mm | 通常无需 |
精度优势的实际价值
对于需要精密装配的零部件(如法兰盘、齿轮毛坯、设备外壳拼装件),激光切割的高精度直接意味着:
- 零件互换性好,批量产品一致性高
- 无需预留打磨余量,材料利用率提升5%-10%
- 减少后续工序,缩短生产周期
二、切割效率:功率就是生产力
不同功率的实际切割速度对比
以下数据基于304不锈钢的实测切割速度(单位:m/min):
| 板厚 | 3000W | 12000W | 30000W | 60000W |
|---|---|---|---|---|
| 1mm | 15-20 | 35-45 | 50-65 | 65-80 |
| 3mm | 4-6 | 10-14 | 16-22 | 22-30 |
| 6mm | 1.5-2.5 | 4-6 | 6-9 | 9-13 |
| 10mm | 0.6-1.0 | 1.5-2.2 | 2.5-3.5 | 4-6 |
| 20mm | 不可靠 | 0.3-0.5 | 0.6-1.0 | 1.2-2.0 |
功率提升的关键价值
- 厚板切割能力:3000W设备切割不锈钢极限约12mm,60000W设备可达80mm+。这直接拓展了激光切割在重型设备制造中的应用边界。
- 中厚板效率飞跃:在6mm-20mm厚度区间,60000W的速度是3000W的4-6倍。
- 批量产能:以泽明环保5台进口激光切割机同时运行计算,日处理不锈钢板材可达50吨以上,满足大批量订单交期要求。
三、热影响区:看不见的质量关键
热影响区(HAZ)是切割质量中容易被忽视但极其重要的指标。激光切割的热影响区通常仅为0.1-0.5mm,远小于等离子切割的2-5mm。
为什么热影响区小很重要?
- 材料性能保持:不锈钢的耐腐蚀性依赖均匀的微观组织。热影响区过大,会导致晶粒长大、铬碳化物析出,降低局部耐腐蚀性。
- 减少热变形:小热输入意味着板材不易翘曲变形,对于薄板(≤3mm)加工尤为重要。传统等离子切割薄板几乎必然产生波浪变形。
- 无需二次加工:如果切割后还要上数控折弯或精密焊接,激光切割边缘可直接进行下一工序,无需打磨去除热影响层。
四、断面质量:从”粗糙”到”镜面”
高功率激光切割的断面粗糙度通常控制在Ra 6.3-12.5μm,优于大多数传统工艺。在氮气辅助切割下,不锈钢断面呈金属本色,无氧化层,可直接进入后续加工或直接作为成品面。
影响断面质量的关键因素
- 功率与速度匹配:功率过高或速度过慢会导致过熔,产生挂渣;功率不足或速度过快则切不透。经验参数匹配是核心能力。
- 辅助气体:不锈钢切割常用氮气(防氧化、断面光亮)或高压空气(成本低、断面微黄)。高功率条件下氮气切割效果最优。
- 聚焦控制:高功率激光标配自动调焦功能,实时适应板材不平度,确保焦点始终在最佳位置。
泽明环保经验:60000W+氮气切割的12mm 304不锈钢,断面粗糙度可稳定达到Ra 6.3μm,无需后续打磨即可满足食品级设备的外观标准。
五、综合成本:激光切割贵不贵?
很多采购者第一反应:”激光切割单价不便宜吧?” 但综合成本需要从多个维度计算。