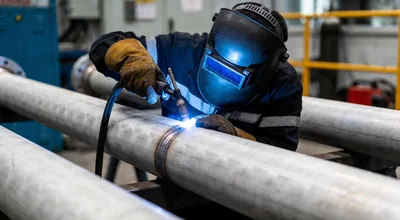
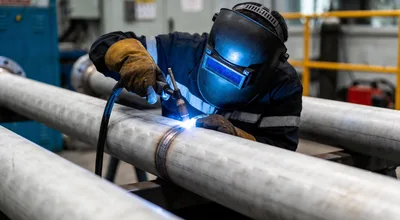
不锈钢焊接结构件通常用于设备框架、机器底座、输送线支架、操作平台、护栏走道、槽体和其他非标组件。此类订单的难点不只是完成焊接,还包括材料确认、图纸版本、装配基准、焊接变形、表面要求和最终验收。我们按客户图纸和技术协议评估加工范围,不以未经核实的固定产能、人员数量或检测能力替代项目评审。
涉及承压边界、起重、载人安全、法定检验或特种设备许可的产品,需要在询价时说明适用法规、设计责任和资格要求。普通结构件来图加工不等同于承压设备或特种结构的设计制造许可。
| 项目 | 需要明确的内容 | 常见风险 |
|---|---|---|
| 材料 | 牌号、材料标准、板厚/型材规格及是否允许替代 | 只写“不锈钢”导致成本和焊接要求不清 |
| 结构尺寸 | 总体尺寸、单件重量、装配基准、关键孔位和平面 | 图纸缺少基准,成品无法装配 |
| 焊缝 | 焊缝形式、尺寸、位置、连续或间断、外观和打磨范围 | 默认“满焊”可能增加变形和成本 |
| 公差 | 关键尺寸、平面度、垂直度、同轴度和装配公差 | 把所有尺寸设为高精度会造成不必要成本 |
| 检验 | 外观、尺寸、渗透/超声/射线等项目及接受准则 | 只写“探伤”但未指定方法和范围 |
| 表面与交付 | 焊缝清理、拉丝/抛光/钝化、保护、包装和标识 | 外观要求不清,交付后容易争议 |
不锈钢结构件可根据材料、厚度、接头形式、外观和效率要求选择适合的焊接方法。具体采用何种方法、焊材、坡口和焊接顺序,应在工艺评审后确定;不能用“TIG/MIG”等工艺名称直接保证所有结构和厚度都适用。
对于薄板外观件,通常更关注热输入、焊接顺序、定位和焊后表面;对于框架和底座,则需要同时控制基准、对角线、平面度、孔位和装配接口。若客户有焊接工艺规程、焊工资格、检测比例或行业标准要求,应随询价资料一并提供。
焊接变形与结构刚度、板厚、接头布置、装配间隙、焊接顺序和热输入有关。报价前应识别重要基准和允许偏差,必要时考虑工装定位、对称施焊、分段焊接、预留反变形或焊后校正。客户需要说明哪些表面用于安装、密封或运动配合,以便把控制重点放在真正影响使用的位置。
基础验收通常包括图纸版本、数量、外观和关键尺寸核对。是否需要材料文件、焊缝检查记录、无损检测、第三方见证或尺寸报告,应在技术协议和报价中明确。PT、UT、RT等方法适用的缺陷类型和成本不同,不能笼统写成“按需探伤”后再在交付阶段临时追加。
如果订单要求特殊检测或持证人员,应先确认由加工方实施、第三方实施还是客户见证,并明确检测范围、接受标准、报告格式和不合格处理方式。
三维模型有助于理解结构,但焊缝、材料标准、公差、表面和检验通常仍需二维图或技术说明。资料不完整时可以先做可制造性沟通,正式报价前应补齐关键条件。
可以提出要求,但需要区分外观面、安装面和非关键面。全部磨平会增加工时,也可能改变局部表面形态,应在图纸中标注范围和验收样板。
结构复杂度、焊缝长度、工装、变形控制、表面处理和检验要求都会影响周期。相同重量的简单框架与复杂箱体,制造时间可能差异很大,因此应按完整图纸评审。
如需评估不锈钢焊接结构件,请通过联系页面提交图纸和技术要求,或致电 155-2505-8080。相关工序信息可查看加工服务。